Ir al contenido
+39 0424 85688 info@cidoniostampi.it ISO 9001:2015 · TÜV SÜD
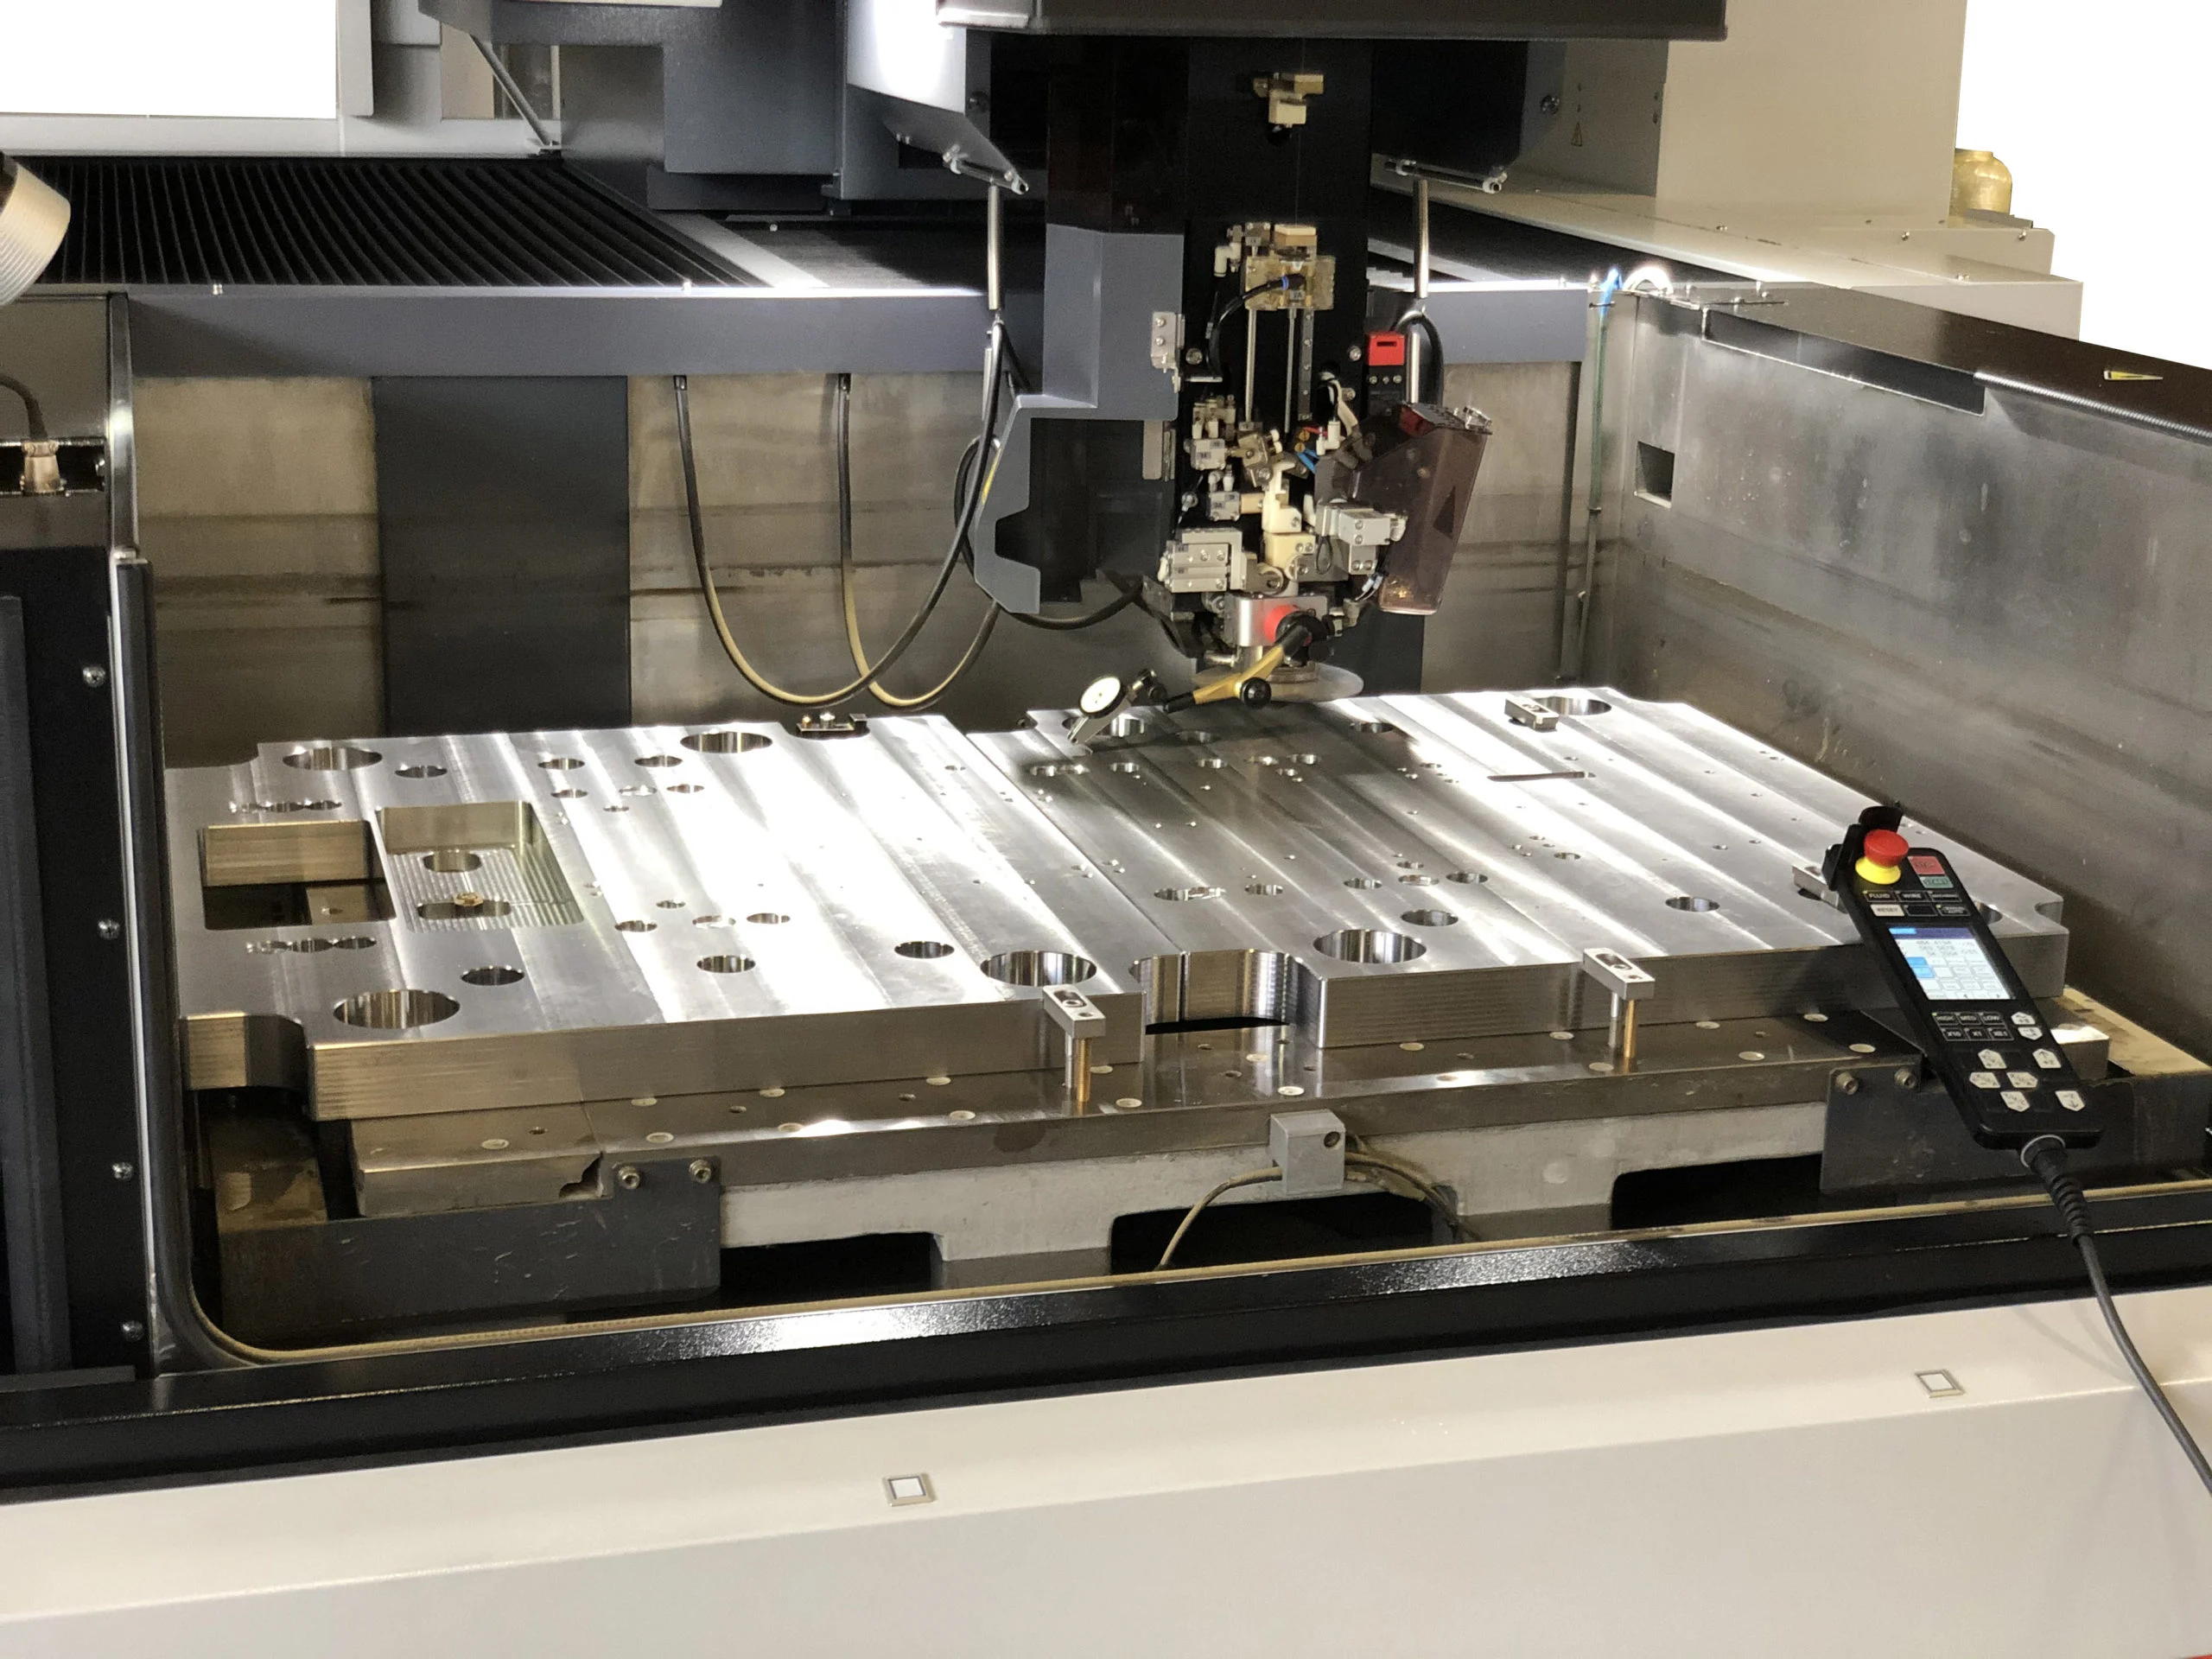
Electroerosión por hilo de una placa de troquel

Guía técnica

Electroerosión por hilo en la fabricación de troqueles

La electroerosión por hilo corta materiales templados con altísima precisión y acabados superficiales de hasta 0,1–0,2 Ra: por eso es decisiva en la fabricación de punzones, matrices y partes activas de los troqueles de precisión.

Respuesta rápida

En resumen

La electroerosión por hilo corta materiales templados con altísima precisión y acabados superficiales de hasta 0,1–0,2 Ra: por eso es decisiva en la fabricación de punzones, matrices y partes activas de los troqueles de precisión.

El parque de máquinas de Cidonio

Máquinas4 electroerosiones por hilo, por inmersión y chorro continuo
Recorridos máximos800 × 600 × 310 mm
Acabado0,1–0,2 Ra con superacabado
Modelo recienteMitsubishi MV4800R

Errores que hay que evitar

  • Considerar la electroerosión solo para las piezas difíciles
  • Ignorar el acabado de las partes activas

Cómo trabaja Cidonio Stampi

Desde 1969 diseñamos y fabricamos troqueles para chapa en Rosà (VI): estudio de viabilidad con el cliente, diseño en CAD 3D, fabricación en nuestro taller de matricería y pruebas con control dimensional. Certificación UNI EN ISO 9001:2015 TÜV SÜD.

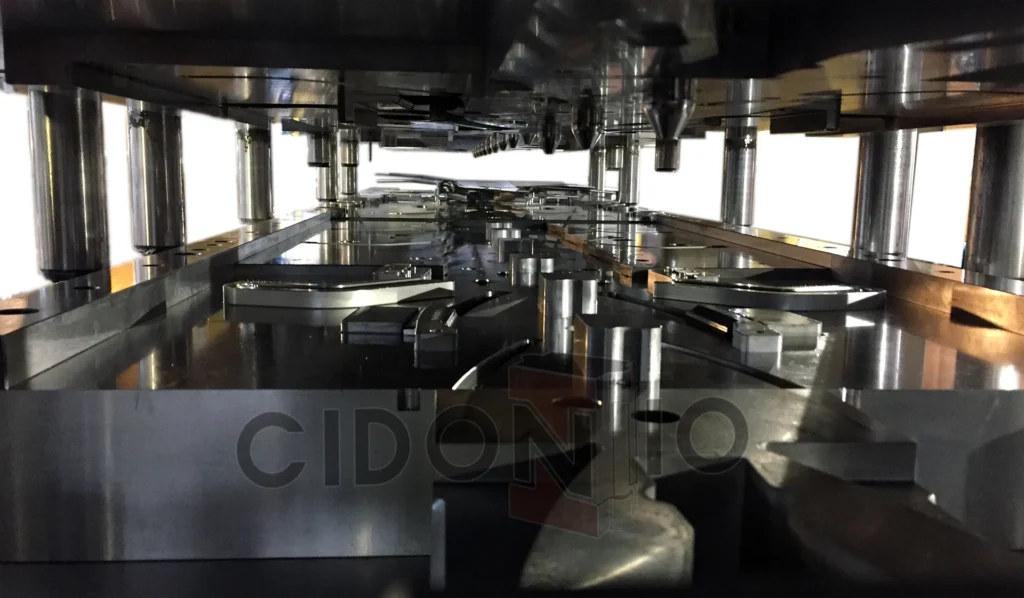
Planta de producción de Cidonio Stampi en Rosà (Vicenza)

Preguntas frecuentes

¿Qué recorridos máximos tienen?

800 × 600 × 310 mm.

¿Qué acabado obtienen?

Entre 0,1 y 0,2 Ra.

¿Tiene un proyecto?

Envíe planos o modelos 3D: la oficina técnica responde en 24 horas laborables.

PDF, STEP, IGES, DXF, DWG, ZIP, JPG o PNG – máx. 4 archivos de 20 MB. Los archivos se usan solo para estudiar su solicitud.

Envíenos su plano. Respuesta técnica en 24 horas.

Hable directamente con quien diseña y fabrica su troquel: sin intermediarios, con plazos fiables y calidad certificada desde 1969.

  • Desde 1969
  • ISO 9001 · TÜV SÜD
  • Respuesta en 24 h
  • Chapa 0,05–12 mm